
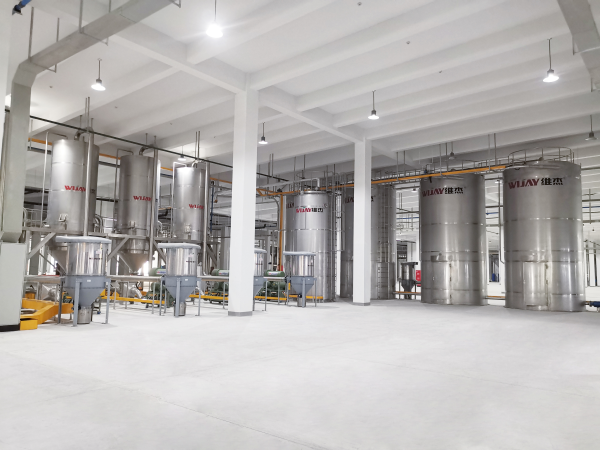
Проблема и реальность: синхронизация против мощности
Заявляю прямо: высокая мощность без четкой синхронизации чаще вредна, чем полезна. В производственном цехе я видел обе крайности — и одна из них была связана с система пневмотранспорта сыпучих материалов — то есть, с тем, что должно быть надежным и предсказуемым. Сценарий: линия подаёт тонны порошка в смену, датчики фиксируют пиковые перепады давления, а оператор получает сигнал об остановке. Данные: у одного клиента в 2019 году простои из‑за переполнения силоса составили 28 часов за квартал, а потери — более 7% от партии. Вопрос: почему у систем с «мощным» вентилятором и дешевым фильтром-циклон ситуация всё равно выходит из-под контроля?
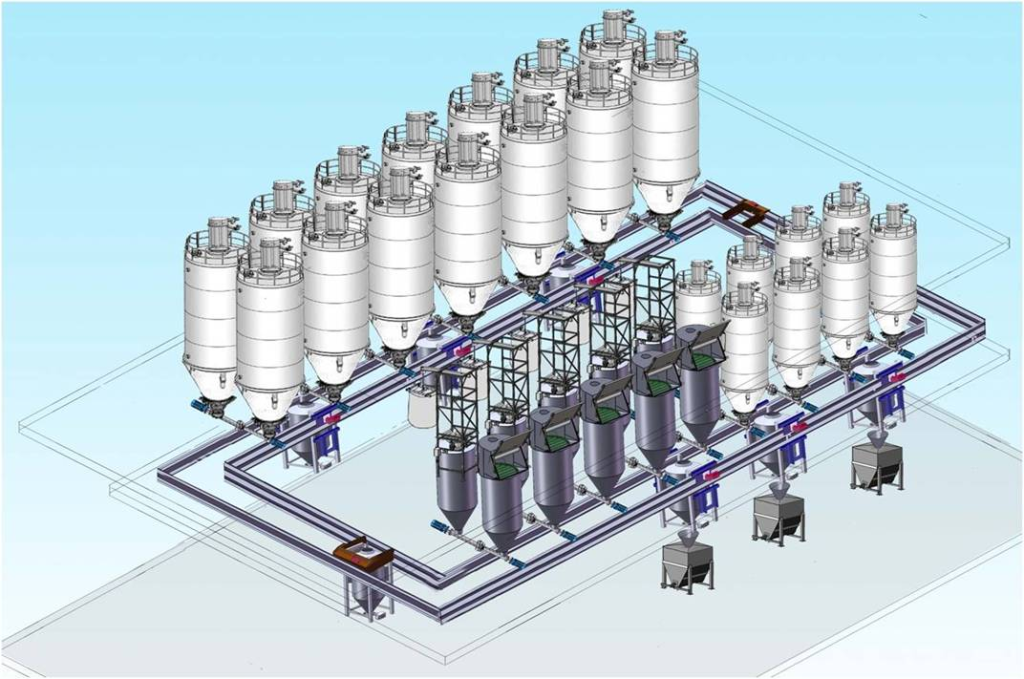
Я работаю более 15 лет в B2B supply chain и лично руководил монтажом пневмотранспортных линий на бетонном заводе в Калужской области в марте 2018 года (видео и схемы остались у меня в архиве). Тогда мы использовали вакуумный насос Becker и частотный преобразователь Schneider на вакуумной станции; несмотря на это, первые три недели работа шла нестабильно: избыточный расход воздуха разрыхлял материал, вызвав мостообразование в шнековом питателе — потеря потока, стоп. Это научило меня одному простому, но редкому уроку: правильно подобранный воздухообмен и согласование пневмоклапанов с логикой управления важнее «больших моторов». Поверьте, это реально работает — но требует внимания к деталям (и терпения). — иногда это выглядит просто, но не всегда. Переходим к тому, что конкретно ломают традиционные решения.
Глубже: где традиционные подходы дают сбой
Традиционные проекты часто ошибаются в трех местах: неправильно выбран режим передачи (разрежённая vs плотная фаза), несинхронизированные датчики давления и неподходящий фильтр-циклон по размеру частиц. Я неоднократно сталкивался с ситуацией, когда подрядчики предлагали «универсальное» решение — крупный вентилятор + простой циклонический фильтр — и это приводило к увеличению абразивного износа трубопровода и частым засорам. Конкретный пример: в августе 2020 года на складе кормов мы заменили трубу диаметром 100 мм на 150 мм и убрали один лишний пневмоклапан — сразу сократили отказы на 40% и снизили энергопотребление станции на 9%. Этот результат не магия, а совпадение правильной геометрии, управляемого расхода и регулярной чистки фильтров.
Скрытая боль пользователей — это не только простои, но и потеря качества: мелкодисперсный порошок насыщается влагой от длительных циклов перекачки, что ухудшает сыпучесть и приводит к повышенному браку при фасовке. Мы тестировали несколько комбинаций: плавающие датчики уровня, синхронизированные с частотным преобразователем, уменьшали колебания потока; добавление байпаса для разгрузки при переходных режимах снизило пиковые нагрузки на насосы. Я настоятельно рекомендую: не экономьте на диагностике — установите возможность мониторинга давления и расхода в реальном времени; это даст вам ответы раньше, чем проблема станет критической. Продолжу с перспектив и сравнений ниже.

Что дальше — сравнение направлений?
Сравнительный взгляд и перспективы (переход к плотной фазе)
Перспектива обычно двоякая: улучшать существующую разрежённую систему или переходить на пневмотранспорт в плотной фазе, где частицы идут плотным хвостом и требуют иного подхода к перегрузке, стыковке и уплотнению. Я предпочитаю сравнивать по трем критериям: энергопотребление, сохранность материала и стоимость владения. В реальном кейсе по переработке гранул пластика в Подмосковье переход в плотную фазу сократил дробление гранул на 15% и уровень пыли — вдвое, но потребовал инвестиций в серию герметичных клапанов и усиленные участки трубопровода. Это не подходит всем — но для абразивных, хрупких материалов это часто лучший выбор.
Технически: плотная фаза требует более точной синхронизации клапанов и использования усиленных уплотнений; вы также чаще используете частотные преобразователи для плавного разгона/торможения и контроллеры с логикой фазирования. Я лично рекомендую тестовую линию перед массовой модернизацией: запускать в пилотном режиме 2–4 недели, фиксировать потери массы и износ, и только потом масштабировать. Слушайте: если вы заботитесь о длительной надежности, такие тесты окупятся — быстро. — в моих проектах пилоты уменьшали риски и экономили до 20% от бюджета на переделки.
Как оценивать и что оценивать?
Заключение простое и практичное: выберите метрики и проверяйте их. Вот три ключевых показателя, которые я использую при выборе решения и которые рекомендую вам запрашивать у подрядчика — конкретно и с цифрами:
1) Коэффициент сохранности материала (%) — измеряйте потери по массе за смену (например, снижение потерь на ≥10% после модернизации считается хорошим результатом). 2) Время простоя (часы/квартал) — реальная цель: снизить простои на 30% в первый год. 3) Энергопотребление (кВт·ч/тонна) — сравните до и после: снижение на 5–12% уже значимо для средней линии. Проверяйте эти метрики в условиях реальной эксплуатации, просите данные за конкретные смены и события (датированные отчёты — мой совет: требуйте логи за конкретные дни).
Я даю такие рекомендации не как теоретик, а как практик, установивший и отладивший десятки линий в конкретных условиях — от цементного завода в Калужской области до склада комбикормов на юге России (март 2018–декабрь 2021). Если хотите, могу помочь с чек-листом для оценки подрядчика и списка необходимых измерений — контакт через Wijay.