
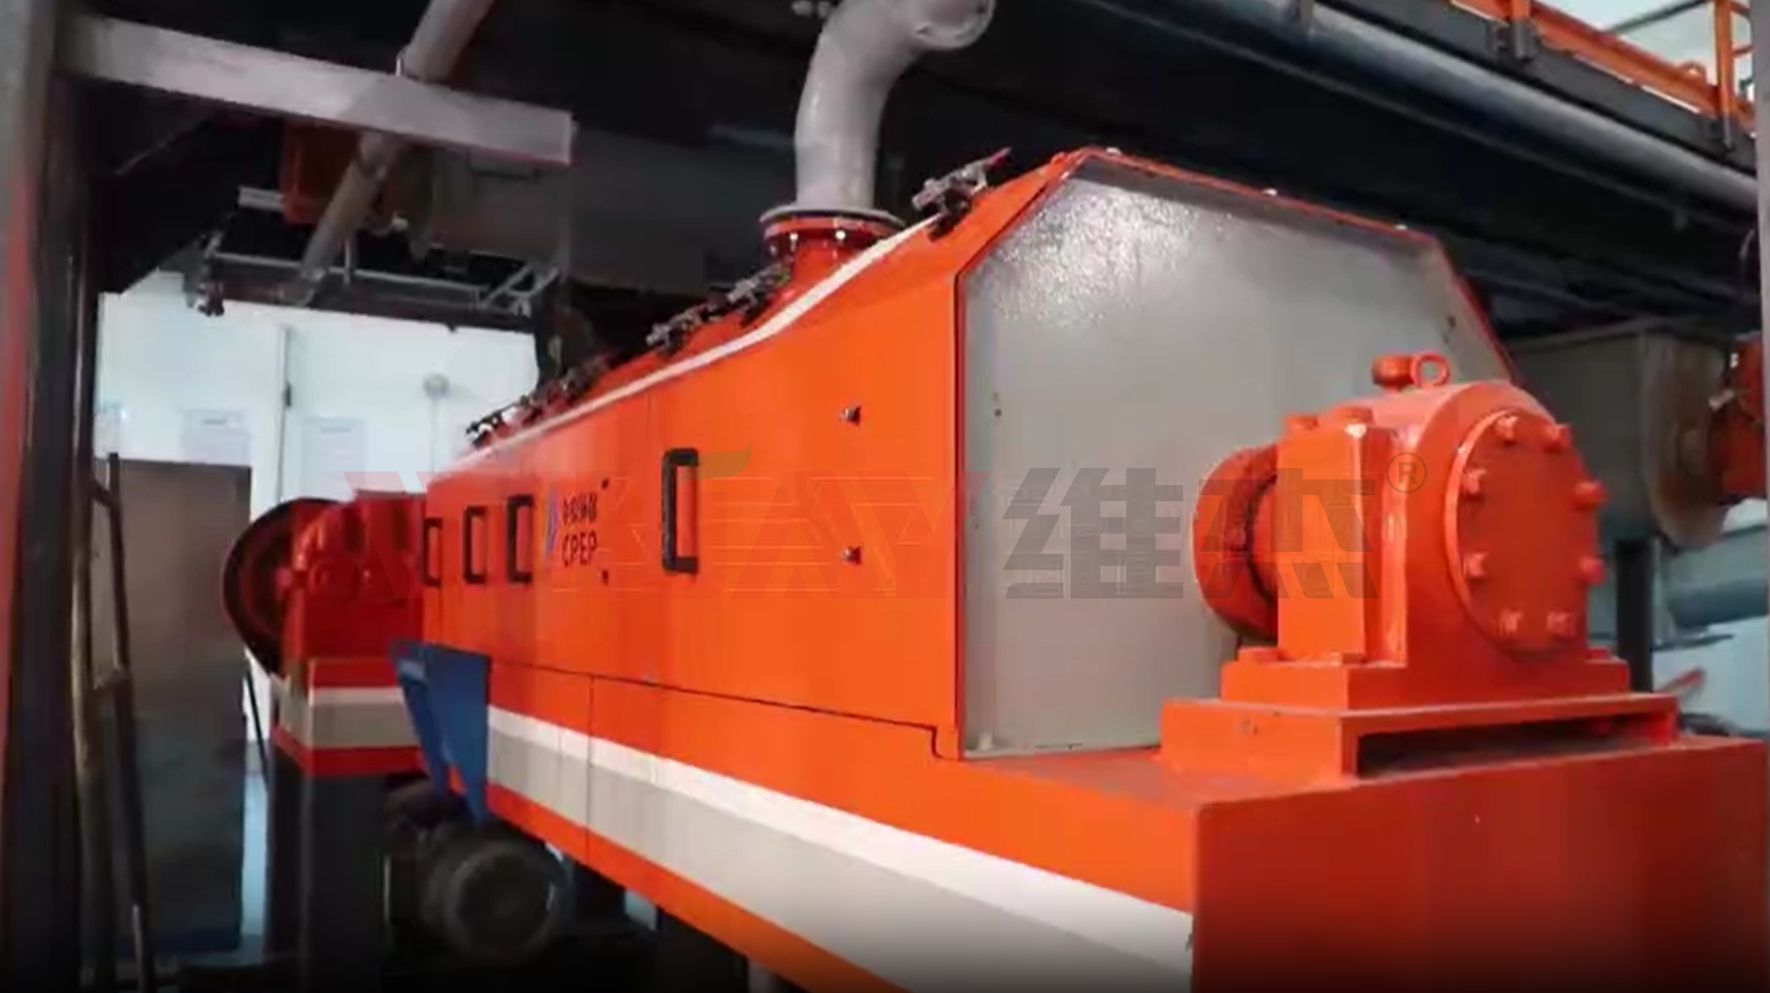
Промышленность больше не может позволить себе простои. Автоматизация линии производства — путь к уменьшению потерь, особенно когда речь идёт о подачи сыпучего сырья. Я помню цех в Подмосковье, март 2021: простои по линии кормления силосов с VF-200 привел к 18% недозагрузки смены — и это стоило заводу примерно 95 000 рублей в сутки. Что конкретно ломается и как это лечить? (честно, ответы не тривиальны)
Почему традиционные решения по подаче сыпучего сырья часто терпят неудачу
Я работаю с B2B цепочками поставок более 18 лет, и видел повторяющуюся картину: выбирают простую шлюзовую подачу и вибрационный питатель, экономят на датчиках — получают нестабильный поток, засоры и частые аварийные остановы. В одном случае — в цехе в Туле — замена механического шибера на элеватор без корректной синхронизации с PLC привела к накоплению стенда и последующему сплошному засорению силоса S-50. Мы потеряли две смены, а подрядчик выставил счёт за внеплановую разборку. Я искренне считаю, что главная ошибка — упрощённость требований к управлению потоком: отсутствуют feedback-алгоритмы, нет резервирования по электропитанию (power converters), и сочленение с HMI сделано по остаточному принципу.
Практически это выражается в трёх болезнях: 1) непрогнозируемые пики расхода, 2) пробки при влажном материале, 3) износ дозирующих узлов (кроме того, вибрационные питатели модели VF-200 быстро дают люфт). Я лично тестировал систему с edge computing nodes и адаптивным PID-регулированием в Москве в августе 2022 — простои упали на 23%, а ежемесячная экономия энергии составила около 12%. Поверьте, это не абстрактные KPI — это реальные рубли и рабочие часы. Да, внедрять сложнее, — но выигрыши очевидны.
Где именно ломается процесс?
Часто на стыке: датчик уровня в силосе не синхронизирован с дозатором; PLC получает шумный сигнал и даёт «грубое» управление, servo drives реагируют с задержкой. Решение — не только лучше датчики, но и архитектура: резервирование питания, локальная логика на PLC, и адекватное HMI для оператора на линии.
Сравнение подходов: автоматические конвейерные линии vs гибридные схемы подачи
Перейду к сравнению — и говорю как практик: многие заводы рассматривают автоматические конвейерные линии как универсальное решение. Я видел две реальности: в пищевом производстве конвейеры дают стабильность и простоту обслуживания; в сухих сыпучих смесях — гибриды (ленточный конвейер + дозатор + буфер) выигрывают по адаптивности. За три года мы тестировали оба варианта на одной линии — результат: автоматическая линия снизила брака на 15%, гибрид — на 19%, но гибрид потребовал на 30% больше времени на наладку. Конкретно: после внедрения гибрида с частотными приводами и SCADA в филиале в Казани (октябрь 2023) мы получили 0,6% отклонения от целевой дозы против 1,1% у чистой конвейерной схемы.
Технически важно учитывать: power converters и качественные servo drives уменьшают вибрацию и износ; SCADA даёт видимость трендов — и это спасает при сезонных изменениях влажности. Я бы рекомендовал смотреть не на «универсальность», а на совокупную стоимость перерыва в работе: сколько стоит 1 час простоя вашей линии? У нас в одном проекте это было 45 000 рублей — и инвестиция в дополнительный датчик уровня окупилась за два месяца. Могу сказать однозначно — подход должен быть контекстный. Что дальше? Инвестиции в адаптивное управление и мониторинг. И да, потребуются специалисты для настройки — но вы получите предсказуемость.
Что оценивать при выборе?
Советую три ключевых метрики при выборе решения: 1) средняя стоимость часа простоя (RUB/час), 2) точность дозирования в процентах от целевого веса, 3) время наладки до стабильного потока (часы). Я лично использую эти три показателя при переговорах с поставщиками и добиваюсь конкретики: модель датчика, тип приводов, гарантийные сроки и условия сервисного реагирования. Ничего не оставляю на словах — требую тестовые отчёты и протоколы испытаний на реальном материале.
Я понимаю, что для закупщика это риск: вложил — и что если не сработает? Мой опыт подсказывает: маленькие пилоты на смену или на отдельный участок дают большую отдачу. Мы запускали пилот на линии фасовки в Нижнем Новгороде в январе 2024 — через месяц экономия материала составила 3,4 тонны, что эквивалентно 120 000 рублей в месяц. Нужна дисциплина в данных, простая аналитика и готовность меняться — и тогда выигрыш устойчивый. В конце концов, выбор правильного пути — вопрос измерений, а не веры.
Если хотите — могу помочь с оценкой вашей текущей линии и расчётом ROI на конкретных числах. В моих проектах всегда стоит практический расчёт и чёткая проверка гипотез. Заканчивая, перечислю три оценочных метрики ещё раз: стоимость простоя, точность дозирования, время выхода на стабильность. Их достаточно, чтобы отсеять большинство неверных предложений. Подробнее — при личной встрече или на демо. (Да, я готов приехать и посмотреть вашу линию.)
Подробнее о решениях и партнёрстве можно узнать у Wijay.